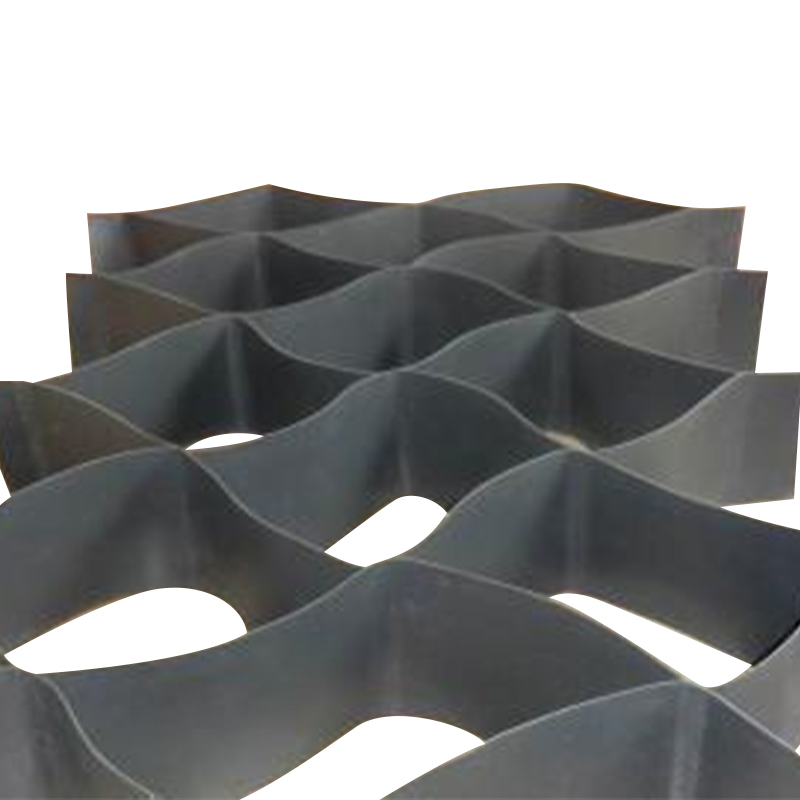

Role geomříže zanechává čáru hladkou a rovnoměrnou, ale zpráva o tahu ukazuje pokles pevnosti z 84 kN/m na okrajích na 66 kN/m ve středu, přičemž tvary otvorů jsou po šířce zkosené. To je nerovnoměrné natahování při výrobě geomříže — vada, která se skrývá za normálně vypadající pavučinou a tiše oslabuje vše, co je s ní postaveno.
Ve více než dvou desetiletích výstavby a uvádění linií geomříže do provozu platí jedno praktické pravidlo: nerovnoměrné natažení není téměř nikdy jediným dramatickým selháním. Jedná se o postupnou nerovnováhu mezi čtyřmi řiditelnými proměnnými – tepelnou stejnoměrností napříč pásem, rozložením napětí a vyrovnáním válců, poměrem dloužení a přizpůsobením rychlosti a konzistencí suroviny. Odstraňte potíže v tomto pořadí, změřte, než cokoli změníte, a nechte zprávu o zkoušce tahem – nikoli zvuk vlasce – sdělit, kdy je problém skutečně vyřešen.
Krok 1: Zkontrolujte tepelnou stejnoměrnost po celé šířce webu
Polypropylen a polyethylen reagují přímo na teplotu. Rozdíl 3–5 °C v šířce pásu mění orientaci polymerních řetězců, takže list se na okrajích kreslí jinak než ve středu. Tepelná nerovnováha je nejčastější příčinou nerovnoměrného natažení na jednoosých i dvouosých vedeních.
Ověřte profil ohřevu pomocí kalibrovaného povrchového pyrometru v pěti bodech napříč pásem – na obou okrajích, na obou čtvrticích a uprostřed – nejen na údajích HMI. Poté zkontrolujte rozvod vzduchu: ucpané filtry, ucpané trysky nebo poškozená izolační přikrývka vytvářejí studené šmouhy neviditelné z ovládacího panelu. Zkontrolujte také asymetrické tepelné ztráty okraje; mnoho linek je na jednom okraji trvale chladnější kvůli opotřebovanému těsnění nebo otevřeným přístupovým dvířkům.
Pokud je profil plochý a natažení je stále nerovnoměrné, přejděte k mechanice. Náš průvodce po rovnoměrné zahřívání a vytlačování při podélném natahování prochází ohřívačem a extruderem kontroluje podrobněji.
Krok 2: Potvrďte rovnováhu napětí a vyrovnání válečků
Při plochém teplotním profilu jsou dalšími podezřelými gradienty napětí. Válec vychýlený jen o 0,5 mm, opotřebené ložisko na jedné straně nebo rozdíl tlaku ve svěru mezi dvěma konci stejného válečku vytváří měřitelný rozdíl v napětí napříč pásem – a proces natahování ho zesiluje.
| Kontrolní bod | Cíl | Způsob ověření |
|---|---|---|
| Uvolněte napětí na konci | V rozmezí ±3 % průměru | Ruční měřič napětí na všech koncích |
| Tlak sevření, levá vs. pravá strana | do 5 % | Tlakoměry na obou stranách každé štěrbiny |
| Rovnoběžnost válečků | ≤ 0,2 mm na 1 m délky válečku | Přesná vodováha nebo laserový vyrovnávací nástroj |
| Sponový řetěz a opotřebení ložisek | Žádné viditelné prodloužení rozteče | Měření třmenu přes 10 po sobě jdoucích roztečí řetězu |
Provádějte tyto kontroly podle pravidelného plánu – minimálně měsíčně pro nepřetržitou výrobu – a zaznamenávejte výsledky. Problémy s napětím a vyrovnáním se zřídka objevují náhle; hromadí se, dokud zpráva o tahu neukáže vzor.
Krok 3: Ověřte poměr losování a přizpůsobení rychlosti
Na jednoosém vedení se poměr podélného tažení rovná rychlosti vzletu dělené rychlostí posuvu; poměr 5,5:1 znamená, že rychlé válce běží 5,5krát rychleji než podávací válce. Na dvouosé lince musí příčná rychlost řetězu odpovídat výkonu podélného úseku. Když se tyto rychlosti vzdalují, list se buď přetáhne, nebo se uvolní, čímž vzniknou nepravidelné otvory a nekonzistentní síla.
Spíše než důvěřovat požadovaným hodnotám zkontrolujte skutečné hodnoty rychlosti na HMI oproti požadovaným hodnotám. Posun kodérů pohonu a 1–2% rozdíl rychlosti mezi sousedními protahovacími stanicemi mění efektivní poměr více, než většina operátorů očekává. U dvouosých linií si interakce mezi podélným a příčným protahováním zaslouží vlastní kontrolu – naši analýzu rovnoměrnost a přesnost podélného a příčného natahování pokrývá běžné režimy poruch.
| Parametr | Tolerance | Akční práh |
|---|---|---|
| Odchylka poměru tahu od nastavené hodnoty | do 1 % | Znovu zkalibrujte kodér pohonu |
| Rozdíl rychlostí mezi sousedními stanicemi | do 2 % | Zkontrolujte převodovku, spojku a hnací řetěz |
| Příčný vs. podélný výstupní nesoulad | do 1,5 % | Přepočítejte požadovanou hodnotu rychlosti řetězu |
Graf ukazuje typickou korekci: hodnoty tahu rozptýlené mezi 65 a 78 kN/m po šířce utažené na 82–84 kN/m poté, co byl opraven nesoulad rychlosti.
Na starších nebo renovovaných tratích může být mechanická tolerance protahovacích stanic příliš volná bez ohledu na to, jak dobře je vyladíte. Linka postavená pro tento proces, jako je výrobní linka jednoosé tahové geomříže, odpovídá hnacím a protahovacím sekcím od návrhu dále.
 Výrobní linka jednoosých tahových geomříží s přizpůsobenými protahovacími sekcemi Tato výrobní linka integruje pohonné a protahovací stanice od návrhu dále, což pomáhá snižovat nerovnosti na starších nebo rekonstruovaných linkách. Je relevantní, když mechanická tolerance omezuje kvalitu plechu. Zobrazit produkt →
Krok 4: Vylučte variabilitu surovin a krmiva
Nosič umocňuje to, co extrudér dodává. Pokud se index toku taveniny mezi jednotlivými šaržemi pryskyřice liší, pokud přebroušení tvoří velký podíl posuvu, nebo pokud není důsledně odstraňována vlhkost, místní tloušťka plechu a pevnost taveniny se mění – a protahování mění tyto malé odchylky ve viditelné nerovnosti.
- Udržujte poměr přebroušení stabilní a stíněný; 20–30 % je běžný provozní strop.
- Důsledně vysušte hygroskopický materiál; špičky vlhkosti nepředvídatelně mění chování při tahu.
- Otestujte přicházející MFI pryskyřice na šarži a samostatné šarže, když rozpětí MFI překročí vaši specifikaci.
- Sledujte rychlost šneku extrudéru a teplotu taveniny; pulzující výstup vytváří periodické pásy tloušťky, které se natahováním zvětšují.
Problémy se surovinami se často maskují jako problémy se stroji, protože se objevují se stejnými příznaky. Proto kontroly materiálu patří do posloupnosti, než začnete s výměnou válců nebo změnou rychlosti.
Sekvence odstraňování problémů vyzkoušená v praxi
Mezi instalacemi se základní příčiny nerovnoměrného natahování rozkládají zhruba tak, jak je uvedeno níže. Použijte jej k upřednostnění vašeho vyšetřování, nikoli k přeskakování měření.
- Tepelná stejnoměrnost – 45 %
- Napětí a vyrovnání — 25 %
- Poměr tahu a rychlosti — 20 %
- Vstup suroviny — 10 %
Poté spusťte sekvenci v tomto pořadí a měňte vždy jednu proměnnou:
- Zaznamenávejte skutečné rychlosti, poměry tahu a teploty z HMI; porovnat s posledním známým dobrým nastavením procesu.
- Změřte teplotu pásu v pěti polohách po šířce na vstupu protahování; zkoumat jakýkoli gradient nad 3 °C.
- Zkontrolujte tlak ve svěru a vyrovnání válců na předpínacích a napínacích válcích.
- Změřte individuální koncové napětí na cívečnici nebo odvíjecím stojanu; označit jakýkoli konec více než 5 % nad svými sousedy.
- Odeberte vzorek v plné šířce a otestujte pevnost v tahu, prodloužení a rozměry otvoru v pěti polohách.
- Změňte pouze jednu proměnnou – nikdy teplotu a poměr dohromady – a poté znovu otestujte před dalším nastavením.
- Porovnejte výsledky s předchozími deseti hody a zaznamenejte postupný drift spíše než působení na jeden špatný vzorek.
Ověřte opravu pomocí Real Tensile Data
Nerovnoměrné protažení je opraveno pouze tehdy, když to říká zpráva. Praktickým akceptačním pravidlem pro geomříž je kolísání pevnosti v tahu v rozmezí ±10 % průměru napříč pěti zkušebními polohami po šířce, s prodloužením při přetržení uvnitř stejného pásma. Specifikace vysoce výkonné výztuže často drží ±5 %.
| Parametr | Limit přijatelnosti | Testovací rozvržení |
|---|---|---|
| Kolísání pevnosti v tahu napříč šířkou | V rozmezí ±10 % průměru | 5 pozic: okraje, čtvrtiny bodů, střed |
| Variace prodloužení při přetržení | V rozmezí ±10 % průměru | Stejných 5 pozic |
| Diagonální odchylka clony | Do 3 % cíle | 10 vzorků odebraných přes roli |
| Variace tloušťky | do 5 % of average | Mikrometr na 5 pozicích |
To dělá z testeru tahu produkční nástroj, nikoli laboratorní nápad. Specializovaný stroj na pevnost geotextilie se zaznamenanými vícebodovými výsledky vám poskytuje data pro potvrzení oprav, porovnání směn a zdokumentování kvality šarže pro zákazníky.
 Stroj na pevnost geotextilie s vícebodovým záznamem a ovládáním počítače Tento tahový tester zaznamenává vícebodové výsledky a dynamické křivky, což z něj činí praktický výrobní nástroj pro ověřování oprav a dokumentaci kvality šarže. Jeho vysoce přesný senzor podporuje konzistentní měření. Zobrazit produkt →
Sledujte také geometrii apertury: změřte diagonální délky vzorku apertur na válci. Pokud se úhlopříčky odchýlí o více než několik procent od cíle, natažení zůstane nerovnoměrné, i když čísla síly projdou.
Prevence: Návrh linky a návyky údržby
Prevence překonává řešení problémů. Linky s vícezónovou PID regulací teploty, nezávislým nastavením přítlaku na každém konci válce, přesně broušenými válci a synchronizovanými pohony se v první řadě zřídka vyvinou nerovnoměrné roztažení. Tyto vlastnosti jsou rozdílem mezi linkou, která potřebuje neustálé hlídání, a linkou, která drží svůj profil roli po roli.
Návyky údržby jsou stejně důležité: měsíční kontroly seřízení, kalibrované teplotní senzory alespoň dvakrát ročně a okamžitá pozornost věnovaná hluku ložisek nebo posunu měřidla. Válečky, řetězy a spony, které přenášejí tkaninu přes napínací zónu, jsou mechanickým srdcem linky.
Když jsou protahovací sekce konstruovány jako integrovaný systém, problémy, jako je nerovnoměrné natahování, jsou navrženy ještě před vyrobením první role. Obousměrná výrobní linka geomříže od společnosti Jiangsu Saide Machinery je příkladem – ohřívací, natahovací a hnací sekce jsou přizpůsobeny během návrhu spíše než záplaty na výrobní ploše.
 Obousměrná výrobní linka geomříže s integrovaným ohřevem a natahováním Tato řada spojuje ohřívací, protahovací a hnací sekce jako integrovaný systém, čímž se snižují problémy s nerovnoměrným natahováním před výrobou. Jeho konstrukce zahrnuje příčnou protahovací pec a speciální přípravky. Zobrazit produkt →
Často kladené otázky
Co je první věc, kterou je třeba zkontrolovat, když se roztažení geomříže stane nerovnoměrným?
Změřte teplotní profil přes síť na vstupu protahování namísto důvěřování nastavených hodnot ohřívače. Teplotní gradienty nad 3–5 °C po šířce jsou nejčastější hlavní příčinou a měly by být odstraněny dříve, než se dotknete poměrů tažení nebo rychlostí.
Jak velká změna pevnosti v tahu přes šířku je přijatelná?
Pro většinu specifikací geomříže je praktickým limitem ±10 % průměrné pevnosti v tahu v pěti zkušebních polohách. Vysoce výkonné projekty výztuže často vyžadují ±5 %.
Mám nejprve upravit teplotu nebo poměr tahu?
Nejdříve teplota. Chování při vytahování polymeru je vysoce citlivé na teplotu, takže studený pruh o 3 °C změní místní natažení více než malá úprava poměru. Změna poměru při tepelné nerovnováze obvykle maskuje skutečnou příčinu.
Proč jsou okraje mé geomříže vždy tenčí než střed?
Ztenčení hran obvykle ukazuje na rychlejší ochlazování nebo vyšší místní napětí na hranách během podélného natahování, někdy kombinované s poměrem dloužení příliš agresivním pro aktuální teplotu hrany. Zkontrolujte výstup ohřívače okrajů, vzduch pro chlazení okrajů a tlak na okrajích.
Může nerovnoměrné roztažení ovlivnit dlouhodobý výkon geomříže v terénu?
Ano. Nedostatečně natažené zóny si zachovávají nižší molekulární orientaci a slabší odolnost proti tečení při trvalém zatížení; příliš napnuté zóny křehnou a snadno se při manipulaci poškodí. Nepravidelná geometrie apertury také snižuje předvídatelnost vzájemného spojení půdy a spojování překrytí.
Sečteno a podtrženo: Změřit, upravit, ověřit
Nerovnoměrné roztažení při výrobě geomříže je řešitelné, když dohady nahradíte měřeními. Tepelný profil, rovnováha napětí, poměr tahu a rychlosti a konzistence suroviny pokrývají téměř každý případ, se kterým se setkáte. Vytvořte ověřovací rutinu, veďte záznamy a vycvičte operátory, aby si přečetli zprávu o tahu stejně pečlivě, jako čtou zobrazení řádku.