
Když porovnáváte technické specifikace pro zařízení na výrobu geomříží, úroveň automatizace je často uvedena jako jeden řádek v dolní části datového listu. V praxi však více než jakýkoli jednotlivý mechanický parametr určuje, jak konzistentně bude vaše zařízení fungovat, jak rychle dokážete reagovat na změny materiálu a jaké budou vaše skutečné provozní náklady na tunu za pět let.
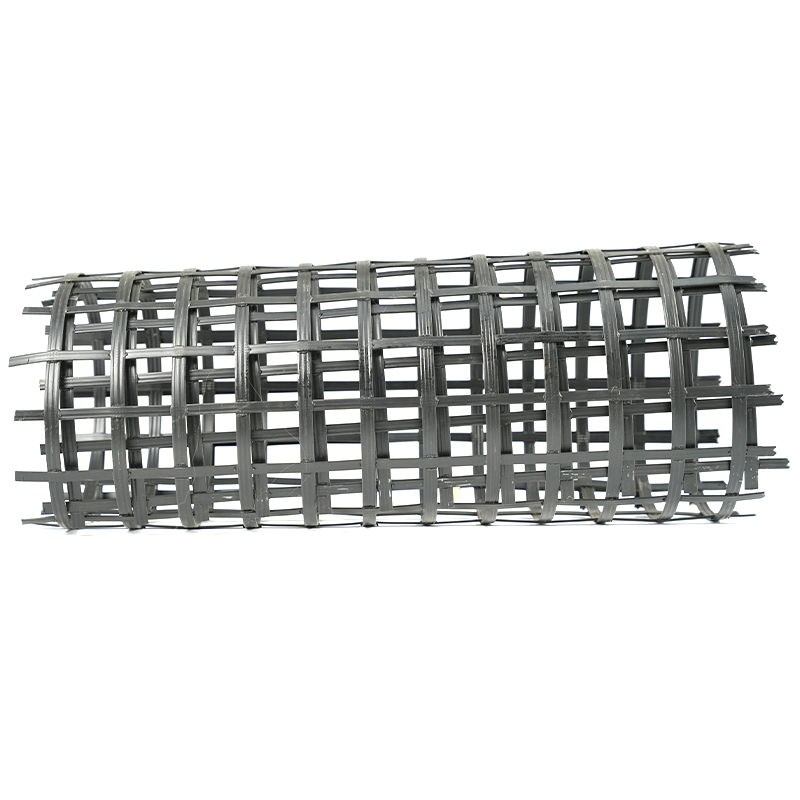
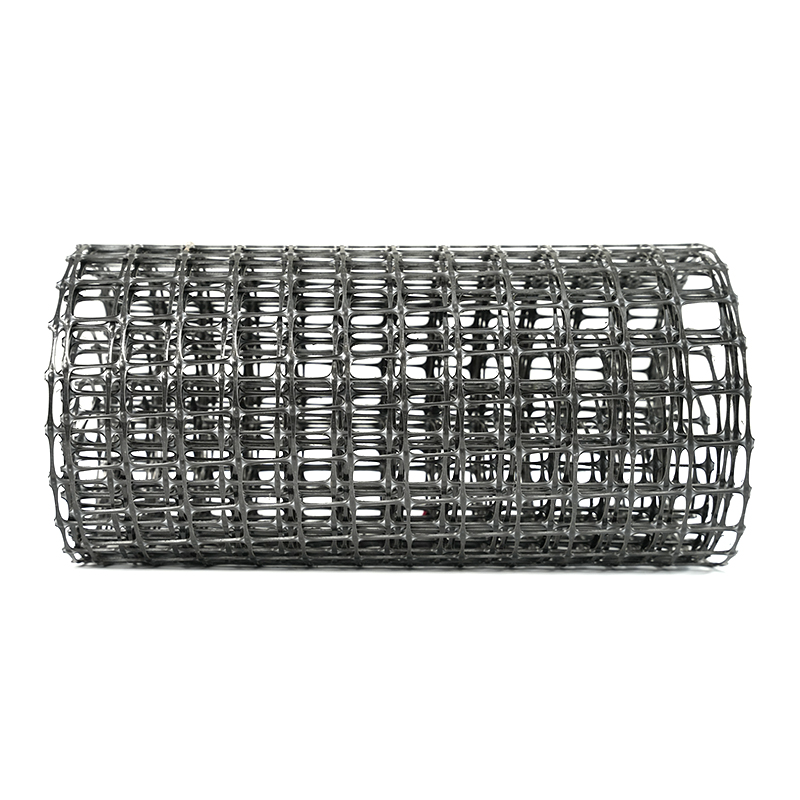
Úroveň automatizace v moderních zařízeních pro výrobu geomříží lze rozdělit do čtyř použitelných vrstev: řídicí jádro a architektura pohonu, stabilita procesu a regulace v uzavřené smyčce, integrace dat pro sledovatelnost kvality a rozhraní operátora pro každodenní efektivitu. Každá vrstva přímo ovlivňuje výstupní kvalitu produktů jako např  Obousměrná výrobní linka geomříže s PLC a řízením servopohonu Tato řada integruje řídicí jádro na bázi PLC a servopohony pro přesné řízení rychlosti a polohy podávání, ohřevu, natahování, chlazení a navíjení, což tvoří základ automatizace pro stabilitu vícevrstvého procesu. Zobrazit produkt → a
 Výrobní linka jednoosých tahových geomříží s automatizovaným řízením Stejně jako obousměrný protějšek i tato řada využívá architekturu PLC a servopohonu k řízení sekvenčního natahování a zajišťuje přesné řízení rychlosti a napětí pro vysoce kvalitní výstup jednoosé geomříže. Zobrazit produkt → .
1. Řídicí jádro a architektura pohonu – základ automatizace
Centrální ovladač řídí každou sekvenční akci na lince: podávání, ohřev, natahování, chlazení a navíjení. V moderních geomřížových zařízeních je průmyslovým základem řízení založené na PLC se servopohony. Programovatelný logický ovladač (PLC) zpracovává zpětnou vazbu snímače a vydává příkazy servomotorům, které pohánějí válečky, svorky a pojezdové mechanismy s přesným řízením rychlosti a polohy.
Spolehlivost platformy PLC je důležitá pro dostupnost náhradních dílů a dlouhodobou podporu. Značky průmyslového standardu zajišťují, že pokud modul selže, můžete získat náhradu, aniž byste museli předělávat celou ovládací skříň. Servopohony, na rozdíl od frekvenčních měničů s indukčními motory, poskytují lepší řízení točivého momentu při nízkých rychlostech a rychlejší odezvu na změny zatížení, což je kritické během fáze protahování, kdy i 1 % odchylka rychlosti může změnit prodloužení produktu.
Co hledat v hardwaru jednotky
Linka vybavená servopohony pracujícími na digitální komunikační síti, jako je EtherCAT nebo Profinet, dosáhne cyklů kratších než 1 ms mezi čtením senzoru a příkazem akčního členu. Tato úroveň odezvy se přímo promítá do jednotné šířky a tloušťky otvoru napříč celým listem.
2. Stabilita procesu a regulace v uzavřené smyčce
Úroveň automatizace není o tom, kolik obrazovek má panel, ale o tom, kolik procesních proměnných je automaticky udržováno bez zásahu operátora. Při natahování geomřížky jsou klíčovými proměnnými teplota v topné zóně, poměr natahování a rychlost natahování.
Řízení s uzavřenou smyčkou znamená, že každá zóna infračerveného nebo horkovzdušného ohřívače má svůj vlastní termočlánek, který se vrací zpět do PID regulátoru uvnitř PLC. Pokud se změní rychlost podávání materiálu nebo klesne okolní teplota, regulátor upraví topný výkon v reálném čase tak, aby udržoval polymer v optimálním formovacím okně – typicky ±2 °C pro polypropylen a ±3 °C pro polyethylen.
Podobně by měl být poměr natažení udržován silovou nebo polohovou smyčkou. Mechanismus natahování s konstantním napětím využívající servopohony válců se zpětnou vazbou kodéru může udržet poměr tažení v rozmezí ±0,5 %, což je rozdíl mezi geomříží, která splňuje požadavky na tah ASTM D6637, a geomříží, která nevyhovuje kontrole kvality.
| Procesní parametr | Ruční / Poloautomatická linka | Moderní plně automatizovaná linka |
|---|---|---|
| Teplotní tolerance topné zóny | ±5 °C | ±2 °C |
| Přesnost poměru podélného roztažení | ±1,5 % | ±0,5 % |
| Zpoždění synchronizace příčného strečinku | 0,3–0,5 s | < 0,05 s |
| Kolísání napětí sítě (během navíjení) | ±10 % | ±3 % |
Praktickým důsledkem je, že plně automatizovaná linka může běžet hodiny při cílové pevnosti v tahu s méně než 2% odchylkou mezi válci, zatímco linka s pouze řízením s otevřenou smyčkou může vyžadovat časté seřizování a produkovat více odpadu během přechodu nebo přechodu na jakost materiálu.
3. Integrace dat a sledovatelnost kvality
Moderní zařízení na výrobu geomřížek stále více zahrnuje systém sběru dat, který zaznamenává každou dávku: profil teploty taveniny, křivky napínací síly, rychlost linky a konečnou hmotnost role. Tato data lze exportovat do systému MES (Manufacturing Execution System) na úrovni závodu nebo jednoduše uložit lokálně pro dohledatelnost.
Pro výrobce dodávajícího geomříže do infrastrukturních projektů, kde certifikace musí doprovázet každou zásilku, je možnost vytvářet strojově generovanou zprávu pro každou roli více než jen pohodlí – je to požadavek shody. Úroveň automatizace se zde měří podle toho, kolik datových bodů je automaticky zaznamenáno oproti počtu ručně zadaných. Systém, který každých 5 sekund výroby označí časovými údaji procesních hodnot, poskytuje granularitu potřebnou pro analýzu hlavní příčiny, když se dávka odchyluje od specifikace.
Běžné datové body sledované automatickými linkami
- Rychlost válce (m/min) a kumulativní délka
- Teploty topné zóny (zóna 1 až zóna 6 nebo více)
- Poměr natažení ve směru stroje (MD) a příčném směru (TD)
- Teplota a průtok chladicí vody
- Konečná hmotnost role a napětí vinutí
Když jsou data integrována s ovládacím panelem operátora, rozšíří se viditelnost na OEE (Overall Equipment Effectiveness) v reálném čase. To umožňuje manažerům závodu okamžitě identifikovat zpomalení nebo odmítnutí, místo aby je objevili na konci směny.
4. Rozhraní operátora a snadné použití
Často podceňovaným aspektem automatizace je, jak moc rozhraní snižuje lidskou chybu. Dobře navržené rozhraní HMI (Human-Machine Interface) by mělo prezentovat stav výroby jediným pohledem: zelená pro normální provoz, žlutá pro varování blízko kontrolního limitu a červená pro odchylku, která vyžaduje akci.
Praktickým příkladem je správa receptur. Na moderní lince může operátor načíst uloženou recepturu pro konkrétní produkt – řekněme 50 kN/m obousměrnou geomřížku – a PLC automaticky nastaví všechny teploty zóny, rychlosti natahování a parametry navíjení. To eliminuje riziko chyb při ručním zadávání a zkracuje dobu přechodu ze 45 minut na méně než 10 minut.
Další vrstvou jsou připomenutí údržby. Řídicí systém může sledovat provozní hodiny ložisek, převodovek a obrazovek a zobrazovat alarm preventivní údržby založený na skutečném používání, nikoli na kalendářních intervalech.
Pro zařízení jako např  Vysoce výkonný drtič plastů s pokročilým Z-řezáním Tento drtič se vyznačuje Z-řezným rotorem, otevíratelným podvozkem a robustní konstrukcí minimalizuje prostoje a údržbu; ve spojení s automatizovanou diagnostikou zvyšuje dobu provozuschopnosti linky v aplikacích pro obnovu materiálu. Zobrazit produkt → Jednoduché dotykové rozhraní s diagnostikou poruch, které se používá při obnově materiálu, pomáhá operátorovi kabiny odstranit malé zácpy, aniž by volal elektrikáře, což přímo zlepšuje dobu provozuschopnosti linky.
Porovnání poloautomatizovaných a plně automatizovaných provozních požadavků
- Poloautomatická linka: Operátor ručně nastavuje výkon ohřívače, nastavuje mezeru napínacího válce pomocí ručního kola a zaznamenává výrobní protokoly na papír.
- Plně automatizovaná linka: Operátor načte recept, sleduje stav na obrazovce a potvrzuje výstrahy. PLC zvládne všechna nastavení během normálního provozu.
Často kladené otázky
Znamená vyšší automatizace vždy vyšší náklady?
Počáteční kapitálové výdaje jsou vyšší, ale celkové náklady na vlastnictví po dobu pěti let jsou často nižší díky menšímu množství odpadu, menším prostojům a nižším mzdovým nákladům na tunu. U linky pracující na tři směny je doba návratnosti upgradu plné automatizace obvykle mezi 12 a 18 měsíci.
Lze stávající poloautomatickou linku dovybavit vyšší automatizací?
Ano, záleží na mechanickém stavu. Dodatečná montáž nového PLC, servopohonů a HMI je běžná. Mechanické části – jako jsou válečky poháněné řetězem – mohou vyžadovat aktualizaci, aby bylo dosaženo přesnosti požadované pro ovládání v uzavřené smyčce.
Jaká úroveň automatizace je dostatečná pro nového začínajícího výrobce?
Praktickým výchozím bodem je linka řízená PLC s minimálně dvěma servopohonem (jedna pro podávání, jedna pro navíjení) a PID regulací teploty. Plnou automatizaci s protokolováním dat lze postupně zavádět s růstem objemu výroby a požadavků na kvalitu.
S sebou: Přizpůsobení úrovně automatizace vašim výrobním cílům
Úroveň automatizace zařízení pro výrobu geomříží není pevnou specifikací – je to nástroj, který by měl odpovídat vašemu produktovému mixu, úrovni kvalifikace pracovní síly a očekáváním trhu. Pro komoditní geomříže se standardními specifikacemi může postačovat poloautomatizovaná linka se spolehlivým řízením PLC a servopohony. U specializovaných produktů, kde jsou přísné tolerance pevnosti v tahu a prodloužení, je nezbytná plná automatizace s regulací v uzavřené smyčce a sledovatelností dat.
Při hodnocení zařízení od dodavatelů si vyžádejte skutečná výrobní data z jejich linek – nejen seznam komponent. Věnujte pozornost tomu, kolik procesních proměnných je automaticky řízeno, jak systém zachází se změnou jakosti materiálu a jaký druh hlášení je k dispozici. Tyto podrobnosti vám řeknou mnohem více o skutečné úrovni automatizace, než kdy prozradí brožura.
Další informace o udržování konzistentní kvality na automatických linkách najdete v našem článku na kvalita a stabilita při výrobě geomříží .