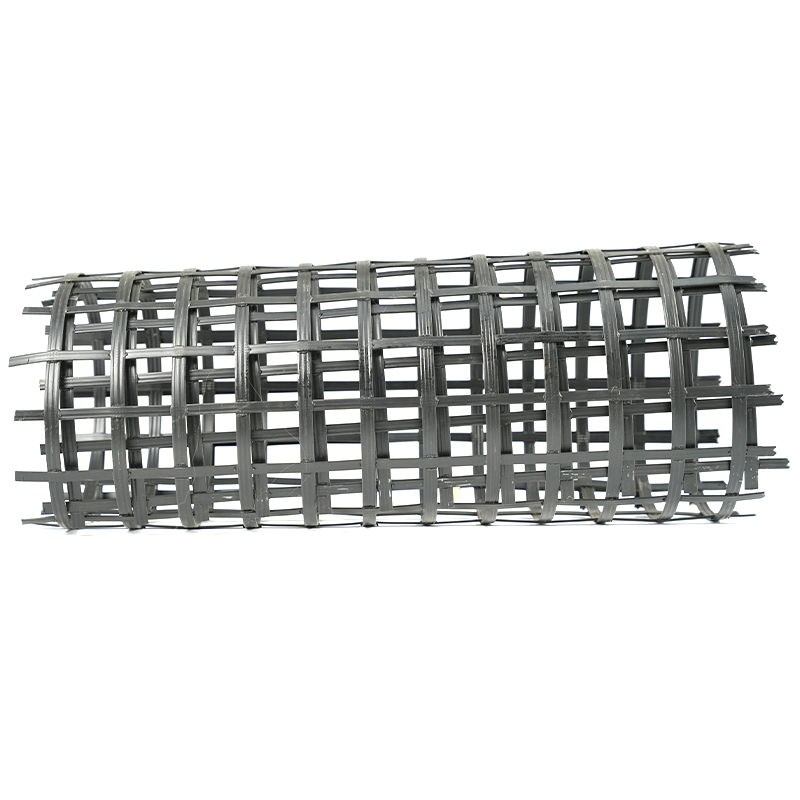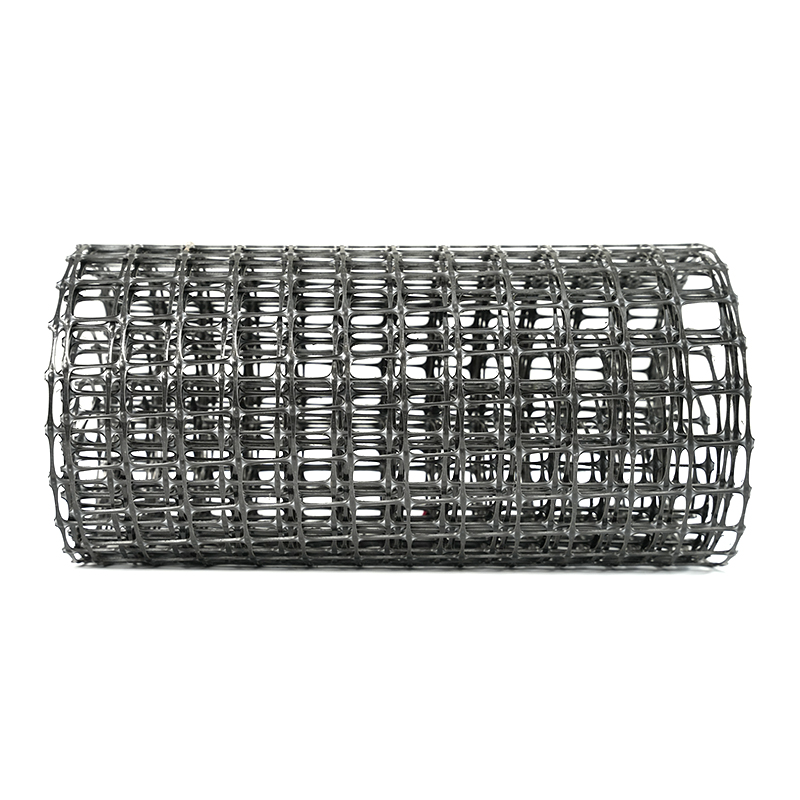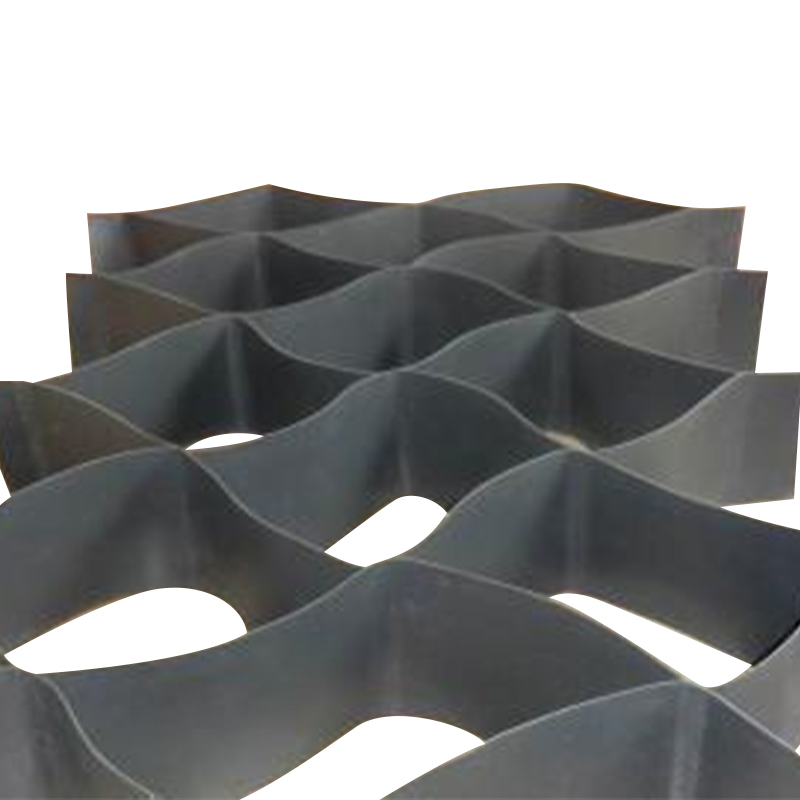

Výrobní manažer nedávno kontaktoval náš technický tým s problémem: dva týdny výstupu geomříže prošly vizuální kontrolou, ale laboratorní zkoušky tahem se pohybovaly o 15-20 % pod certifikovanou specifikací. V receptuře se nic nezměnilo, kromě jednoho parametru – teplota válce extrudéru byla snížena o 8 °C, aby se snížily náklady na energii. Tato malá úprava stačila k přetvoření vnitřní struktury polymeru a snížení konečné pevnosti v tahu každé role vyrobené v tomto období.
Krátká odpověď na to, jak teplota vytlačování ovlivňuje pevnost geomříže v tahu, je tato: teplota vytlačování řídí molekulární orientaci, krystalinitu a tepelnou degradaci během zpracování, takže nastavuje strop pevnosti, kterou může následné natahování a ochlazování uzamknout v materiálu. Tento článek vysvětluje, proč k tomuto efektu dochází, jaké teplotní rozsahy jsou praktické pro běžné pryskyřice a co by měly výrobní týmy sledovat, aby byla pevnost v tahu předvídatelná.
Proč si teplota vytlačování zaslouží pozornost při výrobě geomříží
Pevnost geomříže v tahu se nevytváří pouze ve fázi protahování; je do značné míry předurčena kvalitou vytlačovaného plechu. Během vytlačování tavenina polymeru přijímá tepelnou energii, která určuje, jak úplně se pryskyřice roztaví, jak stabilně protéká matricí a jak materiál reaguje na operaci tažení, která následuje.
Závěr je na prvním místě: pokud je teplota vytlačování špatná, žádné natahování neobnoví ztracenou pevnost. Když je tavenina příliš studená, polymer nedosáhne plně homogenního stavu toku a zanechá neroztavené krystalické zbytky, které působí jako slabá místa. Když je tavenina příliš horká, tepelná degradace začne lámat dlouhé molekulární řetězce. Oba účinky snižují potenciál orientace materiálu a projevují se při tahové zkoušce jako nižší špičkové zatížení a vyšší prodloužení při přetržení.
Stabilita teploty je důležitá stejně jako nastavená hodnota. Dobře navržená výrobní linka jednoosé geomříže v tahu monitoruje teplotu taveniny v několika zónách podél válce a matrice, protože rovnoměrný tepelný profil je předpokladem pro konzistentní geometrii žeber a účinnost spojení.
 Výrobní linka jednoosé tahové geomříže s monitorováním teploty taveniny Tato výrobní linka je zvýrazněna pro nákupní týmy zaměřené na kontrolu tepelného profilu. Jeho vícezónové monitorování teploty zajišťuje konzistentní geometrii žeber a účinnost spojů, což přímo řeší problémy teplotní stability vznesené v blízké diskusi. Zobrazit produkt →
Jak teplota mění chování polymeru před natažením
Polypropylen (PP) a vysokohustotní polyethylen (HDPE) jsou nejběžnějšími pryskyřicemi v extrudovaných geomřížkách. Oba jsou semikrystalické a jejich reakce na vytlačovací teplotu vysvětluje většinu změn pevnosti pozorovaných u hotových výrobků.
Krystalinita a molekulární orientace
Když roztavený plech opustí formu, polymerní řetězce se začnou organizovat do krystalických domén. Velikost a rozložení těchto domén závisí na tom, kolik tepla zůstává v materiálu. Pokud je teplota vytlačování příliš nízká, neúplně roztavené oblasti přežijí a stanou se body koncentrace napětí během protahování. Pokud je příliš vysoká, zůstávají řetězy příliš dlouho uvolněné a odolávají vyrovnání, které geomříž s vysokou pevností potřebuje. Ztráta orientace se projeví přímo jako nižší pevnost v tahu v podélném i příčném směru.
Tok taveniny a tlak matrice
Viskozita taveniny klesá se stoupající teplotou. Vyšší teplota taveniny snižuje tlak v matrici a vytváří tekutější list, který se snadněji táhne – do určité míry. Za tímto bodem plech ztrácí rozměrovou stabilitu, prohýbá se a dochází k změnám tloušťky. Nižší teplota zvyšuje viskozitu a tlak v matrici, což může vytvářet stopy toku, zvlnění okrajů a lokalizované koncentrace napětí. Protože konečná pevnost tažené geomříže je nesena orientovanými molekulárními řetězci v žebrech, jakákoliv nespojitost v extrudovaném plechu se stává slabým místem pod zatížením. Proto je regulace teploty úzce svázána rovnoměrné zahřívání a vytlačování během procesu podélného protahování .
Doporučené rozsahy vytlačovacích teplot pro běžné pryskyřice
Níže uvedená tabulka uvádí typická teplotní okna válce a matrice pro běžné geomřížkové pryskyřice. Jsou to výchozí body, nikoli absolutní hodnoty; správný rozsah závisí na jakosti pryskyřice, balení aditiva, rychlosti linky a tloušťce plechu.
| Pryskyřice | Teplota sudu (°C) | Teplota matrice (°C) | Pozorovaný vliv na pevnost v tahu |
|---|---|---|---|
| PP homopolymer | 200-230 | 210-225 | Nejlepší pevnost v blízkosti 215-225 °C; jasný pokles pod 195 °C nebo nad 245 °C |
| HDPE | 180-210 | 185-200 | Nejlepší orientace při 190-205°C; přehřátí snižuje molekulovou hmotnost |
| PET (potažená nebo skelným vláknem vyztužená geomřížková pryskyřice) | 260-290 | 270-285 | Úzké okno; jak nízká, tak i přehřátá teplota zvyšují křehkost |
PET se objevuje v určitých procesech geomříže s povlakem nebo sklolaminátem a její teplotní okno je znatelně užší. Přesná kontrola je zde ještě důležitější, protože rozdíl mezi maximální a přijatelnou pevností v tahu může být menší než 10 °C.
Procesní okno: Co se stane, když se teplota odchýlí
Vztah mezi teplotou vytlačování a konečnou pevností geomříže v tahu sleduje vrcholovou křivku. Níže uvedená tabulka ukazuje reprezentativní vzor pro polypropylenovou jednoosou geomříž, vyjádřený jako procento maximální pevnosti dosažené ve zkušební sérii.
Reprezentativní pevnostní odezva PP jednoosé geomříže napříč teplotami vytlačování.
Pod spodním okrajem optimálního okna je plech podtavený. To se projevuje jako drsnost povrchu, zvýšený tlak matrice a příležitostná rezonance tažení – nestabilní oscilace tloušťky plechu, která vytváří střídající se silná a tenká příčná žebra. Pevnost v tahu ve strojním směru může kolísat o 20 % nebo více od role k roli.
Nad optimálním oknem dominuje tepelná degradace. Řezání řetězu snižuje průměrnou molekulovou hmotnost. Plech může vypadat hladce a leskle, ale pevnost v tahu a odolnost proti tečení klesají, spojovací body se stávají křehčími a dlouhodobá pevnost návrhu – hodnota, kterou inženýři používají pro stěny a svahy – degraduje rychleji než krátkodobá maximální pevnost.
 Linka na výrobu obousměrných geomříží s podélným a příčným natahováním Toto zařízení je relevantní při porovnávání tepelných vlivů na pevnost v tahu. Zahrnuje děrovací lis, víceválcové protahování a příčnou protahovací pec s výměníky tepla, což podporuje diskusi o tom, jak podmínky zpracování ovlivňují výkon geomříže PP a HDPE. Zobrazit produkt →
Důsledky síly na první pohled
Sloupcový graf níže porovnává typické zachování pevnosti v tahu geomříží z PP a HDPE vyrobených extruzí za nízké teploty, optimální a nadměrnou teplotou.
Relativní zachování pevnosti v tahu s optimální teplotou nastavenou na 100 %.
Pro každodenní produkci jsou důležité dva závěry. Za prvé, pokuta za nedostatečnou teplotu je obvykle větší než pokuta za přehřátí u PP, a proto jsou úpravy pro úsporu energie riskantní. Za druhé, oba polymery ztrácejí pevnost v extrémech, ale z různých důvodů: jeden z neúplného roztavení, druhý z molekulární degradace.
| Podmínka | Pevnost v tahu | Prodloužení při přetržení | Typické výrobní znaky |
|---|---|---|---|
| Podteplerature | Snížené o 15–30 % | Často zvýšené | Vysoký tlak matrice, drsné hrany, stopy toku |
| Optimální range | Maximálně pro pryskyřici | Splňuje specifikaci | Stabilní plech, jednotné otvory, stálá rychlost linky |
| Přehřátíerature | Snížené o 10–25 % | Snížené, křehké chování | Die slintat, mírné zbarvení, kouř při vysokém přebytku |
Protože se znaky mohou překrývat s variacemi surovin, spolehlivým způsobem, jak oddělit příčiny, je zaznamenat teplotu taveniny na matrici pro každou výrobní šarži a porovnat ji s výsledkem zkoušky tahem. Toto je standardní praxe v kontrola kvality produktu na výrobní lince jednoosé tahové geomříže a zachytí teplotní posun dlouho předtím, než se stane stížností zákazníka.
Praktická opatření pro výrobní a nákupní týmy
Nejběžnější základní příčiny pevnosti geomříže v tahu mimo specifikaci v zařízeních pro vytlačování a tažení jsou uvedeny níže. Teplotní odchylka vede žebříček, což je dobrá zpráva: je to také nejvíce ovlivnitelný faktor.
- Odchylka teploty 38 %
- Variace surovin 22%
- Chyba poměru roztažení 18 %
- Nekonzistence chlazení 14%
- Jiné příčiny 8 %
Pro produkční týmy mají nejvyšší návratnost tři akce:
- Nainstalujte snímače teploty taveniny na matrici a porovnejte naměřené hodnoty s nastavenými hodnotami válce.
- Udržujte kontrolní tabulku pevnosti v tahu versus teplota vytlačování místo úpravy teploty pro úspory energie.
- Znovu certifikujte teplotní okno vždy, když je zavedena nová šarže pryskyřice nebo dodavatel.
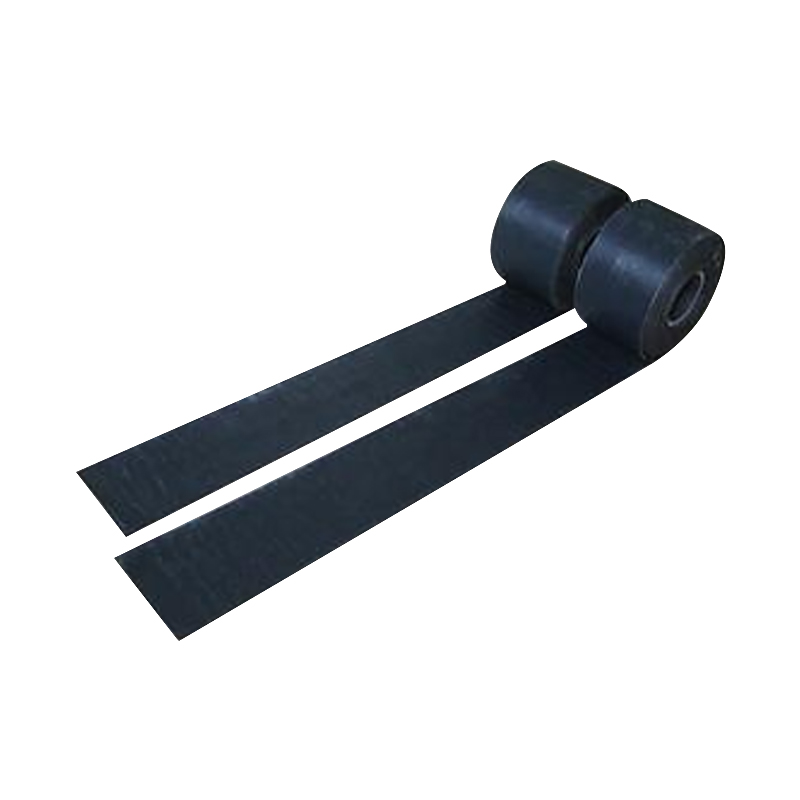
Pro nákupní týmy, které vyhodnocují výrobní linku geomříže, se zeptejte na přesnost regulace teploty, vícezónové nastavení PID, distribuci topných zón na matrici a zdokumentované testy rovnoměrnosti teploty. Šňůra, která nedokáže udržet nastavenou teplotu v úzkém pásmu, způsobí nekonzistentní pevnost v tahu mezi válci. To je důvod, proč se naše jednosměrná strečová plastová geomříž vyrábí za přísně monitorovaných teplotních podmínek taveniny.
 Jednosměrná strečová plastová geomřížka s pevným řízením teploty taveniny Tento produkt je příkladem důležitosti úzké kontroly teploty během vytlačování, protože jeho výroba využívá monitorované teploty taveniny. Je to užitečné pro inženýry, kteří hodnotí konzistenci geomříže a dlouhodobou pevnost, a doplňuje praktické rady týkající se okna pro vytlačování, které jsou uvedeny poblíž. Zobrazit produkt →
Často kladené otázky o teplotě vytlačování a síle geomříže
Jaká je optimální teplota vytlačování pro polypropylenovou geomřížku?
Pro většinu PP homopolymerních geomřížkových pryskyřic je praktické vytlačovací okno 200-230 °C, přičemž nejvyšší pevnosti v tahu se typicky dosahuje v blízkosti 215-225 °C. Potvrďte rozsah u dodavatele pryskyřice a upravte rychlost linky, tloušťku plechu a poměr tažení hotového výrobku.
Může být teplota vytlačování příliš vysoká, i když geomříž vypadá normálně?
Ano. Tepelná degradace začíná dříve, než se objeví viditelné zbarvení. Nejspolehlivějším způsobem, jak to zjistit, je porovnat pevnost v tahu, prodloužení při přetržení a účinnost spojení se základní linií vyrobenou při mírně nižší teplotě.
Jak ovlivňuje teplota vytlačování prodloužení při přetržení?
Vytlačování za nízké teploty zanechává materiál špatně orientovaný, což má tendenci zvyšovat tažnost při přetržení. Extruze při přehřátí zkracuje molekulární řetězce a snižuje prodlužování, takže geomřížka křehne. Obě podmínky posunují produkt mimo specifikaci.
Mám znovu nastavit teplotu při změně dodavatele pryskyřice?
Ano. I když je název třídy pryskyřice stejný, index toku taveniny a balíček tepelného stabilizátoru se mohou lišit. Před plnou výrobou proveďte malé zkoušky v celém teplotním rozsahu, abyste našli nové optimum.